Fejlfinding · guide
Centerhøjde ved drejning
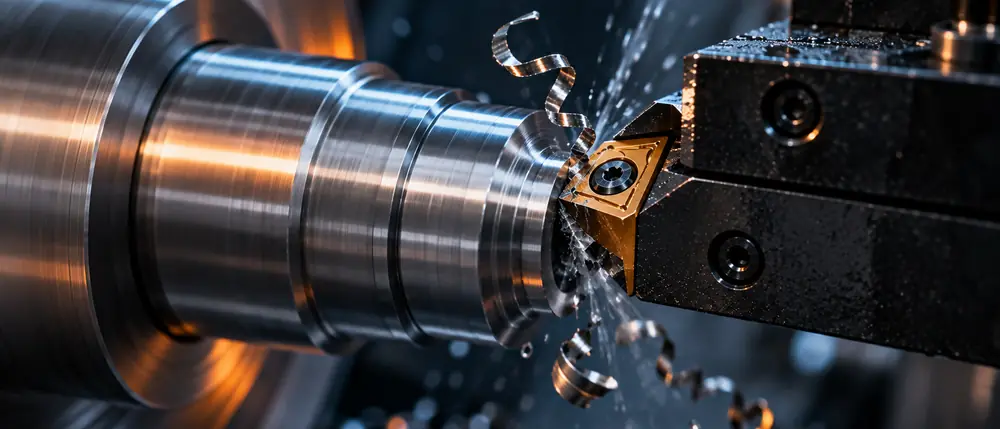
Skæret skal stå i centerhøjde, normalt med en tolerance på cirka ±0,1 mm. For lavt eller for højt ændrer skærets vinkler, og ved afstikning og planflader efterlader det en tap i midten.
Hvorfor er centerhøjden vigtig?
Skærets frigangs- og spånvinkel gælder kun, når skæret står i centerhøjde. Står skæret for højt, mindskes frigangsvinklen, og skæret kan gnide og presse sig ind i emnet. Står det for lavt, øges frigangen, og spånvinklen bliver mere negativ, så skærekræfterne vokser.
Ved afstikning og plandrejning ses fejlen tydeligt: Skæret når ikke ind til centrum, og der bliver en tap tilbage. Står det for højt, kan skæret desuden brække eller blive klemt.
Sådan tjekker du den med en plandrejning
- Spænd et emne, og plandrej mod centrum med en lille tilspænding.
- Kig på midten af den plane flade. Er der en lille tap eller et korn tilbage, står skæret ikke i centerhøjde.
- Står tappen på skæret, før skæret når midten, er skæret for højt. Efterlades materiale lige i centrum, er skæret typisk for lavt.
- Ret højden med nye underlag eller en justerbar holder, og drej igen, til flader er plan helt ind til midten.
Hvor præcis skal den være?
Sandvik Coromant angiver en tolerance på cirka ±0,1 mm i forhold til centerlinjen. Ved langt udhæng på en borestang bør skæret højst stå 0,1 mm over centrum.
Brugerne er uenige om finjusteringen. Nogle foretrækker lidt over center ved boring, andre præcis på center. Følg altid værktøjsproducentens anbefaling til netop det værktøj, du bruger.
Tegn på forkert centerhøjde
| Tegn | Mulig årsag |
|---|---|
| Tap i midten ved plandrejning eller afstikning | Skæret er ikke i centerhøjde. |
| Skæret gnider, og frifladen slides hurtigt | Skæret står for højt, så frigangsvinklen forsvinder. |
| Rystelser og hård skærekraft ved boring | Borestangen står for lavt eller for højt, eller den har bøjet sig ved langt udhæng. |
| Afstikningsbladet brækker eller trækker ud af snittet | Forkert højde sammen med en for stor tilspænding mod centrum. |
Vejledende. Tegnene kan også skyldes andre fejl, så skift kun én ting ad gangen.
Husk ved afstikning
Sandvik anbefaler at sænke tilspændingen med cirka 75 % omkring 2 mm før centrum og at stoppe cirka 0,5 mm før midten (cirka 1 mm, hvis du bruger sub-spindel), så tappen ikke knækker af og beskadiger skæret.
Ofte stillede spørgsmål
Hvor præcist skal drejestålet stå i centerhøjde?
Sandvik Coromant angiver en tolerance på cirka ±0,1 mm. Ved langt udhæng på borestænger bør skæret højst stå 0,1 mm over centrum.
Hvordan tjekker jeg centerhøjden?
Plandrej et emne ind mod centrum. Står der en tap eller et korn tilbage i midten, er skæret ikke i centerhøjde.
Skal borestangen stå over eller på center?
Brugerne er uenige. Følg producentens anbefaling, og hold dig til tolerancen på cirka ±0,1 mm.
Se også
- Rystelser – larm, mønster i overfladen eller emnet vibrerer
- Afstikning: tap, grat eller brud – tap i midten, grater eller skæret knækker
- Skærbrud og afskalning – skæret knækker, eller store stykker brækker af
- Udhæng og stivhed – guide
- Pinol og bagdok – guide
- Valg af platte til notspor – guide
- Omdrejningstal og skærehastighed
- Tilspænding ud fra Ra og næseradius
- Fejlfinding
Kilder: Sandvik Coromant (fejlsøgning ved drejning, boring, afstikning, gevind og tapning), Haas (spindelfejlfinding), Travers (boring), fagartikler om tapning (blandt andet Cutting Tool Engineering og Protool) samt erfaringer fra værkstedsfora og fra værkstedet. Mærkerne viser, hvor hvert råd kommer fra. Værkstedstrick er erfaringer og ikke regler. Tallene er vejledende og skal kontrolleres mod producentens nyeste vejledning.
Indholdet er gennemgået af en fagperson. Sidst gennemgået: 4. november 2026.
Producentens skæredata og maskinens grænser har altid forrang. Rådene er generelle udgangspunkter.