Fejlfinding · drejning
Afstikning: tap, grat eller brud ved CNC-drejning
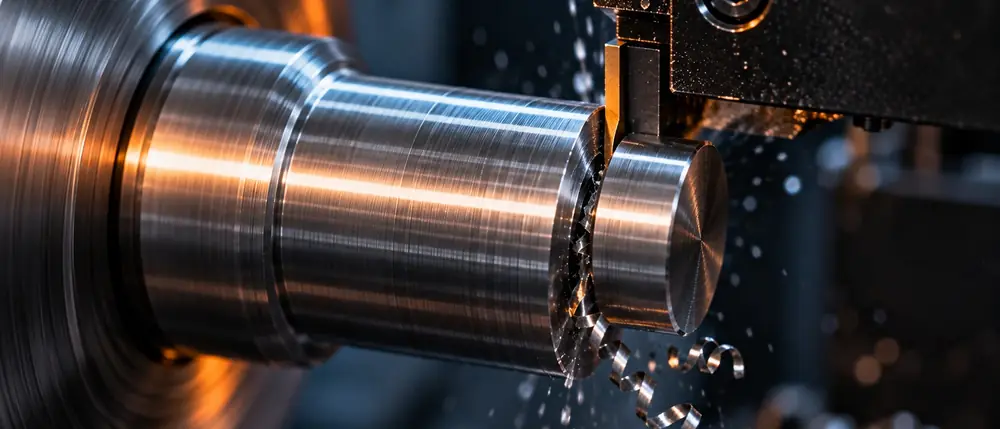
Tap og brud ved afstikning skyldes oftest forkert centerhøjde og for hård fremføring gennem centrum. Sandvik angiver centerhøjde inden for ±0,1 mm og at tilspændingen sænkes med op til 75 % cirka 2 mm før centrum.
På denne side 7 afsnit
Ud fra dine svar
- Stop fremføringen cirka 1 mm før centrum, og lad sub-spindlen trække emnet af (Sandvik).
- Stop fremføringen cirka 0,5 mm før centrum (Sandvik).
Tjek først, før du ændrer noget
- Udhæng og stivhed: er værktøjet spændt så kort og stift som muligt?
- Centerhøjde: står skæret rigtigt, især ved boring og afstikning?
- Skærets tilstand: er der slid, udbrud eller opbygget æg?
- Skæredata: ligger du inden for producentens område for netop din skærsort?
Årsager i den rækkefølge, du bør prøve dem
-
Centerhøjden er forkert
Under center giver større tap og brud. Over center giver brud og hurtigt flankeslid.
Brugerne er uenige: nogle siger "lidt over center", andre "præcis på eller lidt under", og én "aldrig over". Sandvik: ±0,1 mm, højst 0,1 mm over center ved langt udhæng.Prøv dette
- Centerhøjde •tjek Indstil inden for ±0,1 mm.
-
Fremføringen gennem centrum er for hård
Sandvik: reducér tilspændingen med op til 75 % cirka 2 mm før centrum, og stop fremføringen cirka 0,5 mm før. Med sub-spindel stoppes cirka 1 mm før, og sub-spindlen trækker emnet af.
Prøv dette
- Tilspænding ↓sænk Sænk den cirka 2 mm før centrum.
- Stop •tjek Stop før centrum, og lad emnet rive af.
-
Udhænget er for langt
Sandvik angiver maks. 8 til 10 gange skærbredden. Ved udhæng over 1,5 gange bladhøjden bruges den nedre ende af tilspændingsområdet.
Prøv dette
- Udhæng ↓sænk Kort det ind.
-
Dvæl og gnidning i rustfrit
Stopper tilspændingen, opstår et hårdt sted, og så knækker skæret.
Prøv dette
- Tilspænding •tjek Hold den konstant.
- Skær ↔skift Brug positiv afstikningsgeometri til rustfrit.
-
Bladet står ikke vinkelret
Et skævt blad trækker og knækker.
Prøv dette
- Vinkel •tjek Indikér bladet vinkelret.
-
Tap eller grat på emnet
Frontvinklet skær (venstre eller højre) og skarp geometri med lille hjørneradius giver mindre tap.
Prøv dette
- Skær ↔skift Vælg frontvinklet skær med lille hjørneradius.
-
Opbygget æg ved centrum
Se fejlfinding af opbygget æg.
Gælder især rustfrit og værktøjer med intern køling.Prøv dette
- Kølevæske •tjek Overvej at slukke den tæt på centrum.
Se det på tegning
Ofte stillede spørgsmål
Hvad er de hyppigste årsager til tap, grat eller brud ved afstikning?
De hyppigste årsager er: centerhøjden er forkert; fremføringen gennem centrum er for hård; udhænget er for langt. Listen på siden er sorteret efter, hvad erfarne folk prøver først.
Hvad skal jeg prøve først ved tap, grat eller brud ved afstikning?
Tjek først udhæng og stivhed, centerhøjde, skærets tilstand, skæredata. Prøv derefter: centerhøjden er forkert. Indstil inden for ±0,1 mm. Skift kun én ting ad gangen.
Hvad skal jeg undgå ved tap, grat eller brud ved afstikning?
Stands ikke tilspændingen midt i snittet. Især i rustfrit giver det et hårdt sted, og så knækker skæret.
Se også
- Skærbrud og afskalning – skæret knækker, eller store stykker brækker af
- Opbygget æg – materiale svejser sig fast til skærets æg
- Rystelser – larm, mønster i overfladen eller emnet vibrerer
- Centerhøjde ved drejning – guide
- Udhæng og stivhed – guide
- Omdrejningstal og skærehastighed
- Alle symptomer: drejning
Kilder: Sandvik Coromant (fejlsøgning ved drejning, boring, afstikning, gevind og tapning), Haas (spindelfejlfinding), Travers (boring), fagartikler om tapning (blandt andet Cutting Tool Engineering og Protool) samt erfaringer fra værkstedsfora og fra værkstedet. Mærkerne viser, hvor hvert råd kommer fra. Værkstedstrick er erfaringer og ikke regler. Tallene er vejledende og skal kontrolleres mod producentens nyeste vejledning.
Indholdet er gennemgået af en fagperson. Sidst gennemgået: 4. november 2026.
Producentens skæredata og maskinens grænser har altid forrang. Rådene er generelle udgangspunkter.