Fejlfinding · drejning
Lange spåner ved CNC-drejning
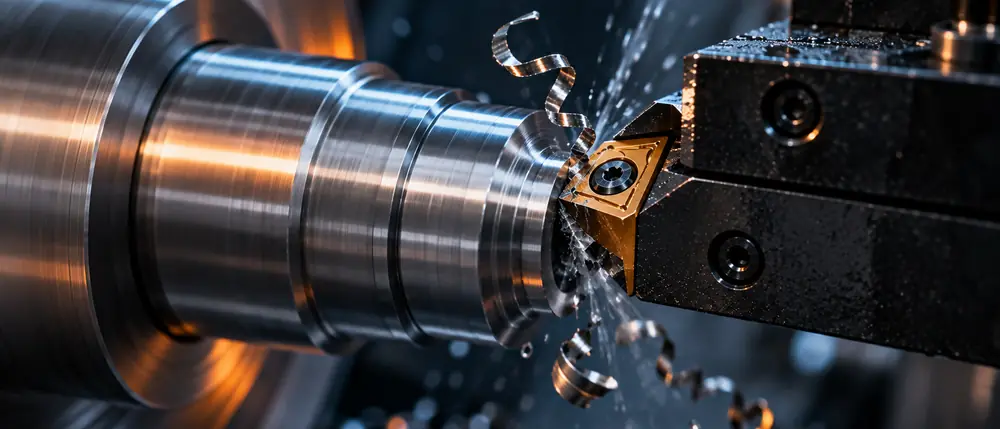
Lange spåner skyldes oftest for lav tilspænding eller snitdybde i forhold til spånbryderen. Øg tilspændingen i stedet for at sænke den, for tyndere spåner er sværere at bryde.
Tjek først, før du ændrer noget
- Udhæng og stivhed: er værktøjet spændt så kort og stift som muligt?
- Centerhøjde: står skæret rigtigt, især ved boring og afstikning?
- Skærets tilstand: er der slid, udbrud eller opbygget æg?
- Skæredata: ligger du inden for producentens område for netop din skærsort?
Årsager i den rækkefølge, du bør prøve dem
-
Tilspændingen er for lav til spånbryderen
Hver spånbryder har et arbejdsområde. Under det bliver spånen for tynd til at bryde. Erfarne folk siger "dybere, hårdere, hurtigere".
Prøv dette
- Tilspænding ↑øg Sæt den op, så den ligger i bryderens område.
-
Snitdybden er for lille til geometrien
Sandvik peger på at øge snitdybden eller vælge en geometri til finbearbejdning.
Prøv dette
- Snitdybde ↑øg Tag et dybere snit, eller skift geometri.
-
Forkert spånbryder
Brug en mere lukket bryder ved lange spåner og en mere åben ved korte og hårde spåner.
Prøv dette
- Geometri ↔skift Vælg efter snitdybde og tilspænding i producentens diagram.
-
Næseradius for stor, eller indstillingsvinklen for lille
En stor radius giver en tynd, bred spåne. En indstillingsvinkel på 90 grader hjælper.
Prøv dette
- Næseradius ↓sænk Prøv en mindre radius.
-
Skærehastigheden er for høj
Sandvik nævner ved boring, at for lange spåner kan afhjælpes med lavere skærehastighed.
Prøv dette
- Skærehastighed ↓sænk Sænk den lidt.
-
Materialet danner naturligt lange spåner
Blødt stål, rustfrit, ren alu og kobber giver seje spåner. Hjælp dem med programmet.
Prøv dette
- Program •tjek Brug peck eller dvæl, opdel snittet i korte zoner, eller brug styringens spånbrydefunktion.
-
Spånerne bliver i hullet eller stikket
I boringer og stik er der ikke plads, så spånerne tilstopper.
Højt kølevæsketryk flytter spånerne væk fra værktøjet, men bryder dem ikke nødvendigvis. Sandvik nævner præcisionskøling som løsning.Prøv dette
- Kølevæske ↑øg Brug tryk rettet mod spånfladen.
- Program •tjek Træk ud med jævne mellemrum.
Ofte stillede spørgsmål
Hvad er de hyppigste årsager til lange spåner ved CNC-drejning?
De hyppigste årsager er: tilspændingen er for lav til spånbryderen; snitdybden er for lille til geometrien; forkert spånbryder. Listen på siden er sorteret efter, hvad erfarne folk prøver først.
Hvad skal jeg prøve først ved lange spåner ved CNC-drejning?
Tjek først udhæng og stivhed, centerhøjde, skærets tilstand, skæredata. Prøv derefter: tilspændingen er for lav til spånbryderen. Sæt den op, så den ligger i bryderens område. Skift kun én ting ad gangen.
Hvad skal jeg undgå ved lange spåner ved CNC-drejning?
Sænk ikke tilspændingen for at få kortere spåner. Det giver normalt tyndere, mere bøjelige spåner, som er sværere at bryde. Fjern aldrig spåner med tang, mens spindlen kører. Stop spindlen, luk døren og følg virksomhedens procedure.
Se også
- Dårlig overflade – for ru, riller, streger eller blanke og matte pletter
- Skærbrud og afskalning – skæret knækker, eller store stykker brækker af
- Afstikning: tap, grat eller brud – tap i midten, grater eller skæret knækker
- Tilspænding ud fra Ra og næseradius
- Materialegrupperne P, M, K, N, S og H
- Alle symptomer: drejning
Kilder: Sandvik Coromant (fejlsøgning ved drejning, boring, afstikning, gevind og tapning), Haas (spindelfejlfinding), Travers (boring), fagartikler om tapning (blandt andet Cutting Tool Engineering og Protool) samt erfaringer fra værkstedsfora og fra værkstedet. Mærkerne viser, hvor hvert råd kommer fra. Værkstedstrick er erfaringer og ikke regler. Tallene er vejledende og skal kontrolleres mod producentens nyeste vejledning.
Indholdet er gennemgået af en fagperson. Sidst gennemgået: 4. november 2026.
Producentens skæredata og maskinens grænser har altid forrang. Rådene er generelle udgangspunkter.